压延
用于生产塑料薄膜和涂层
BUSS 在压延机进料领域拥有超过 50 年的经验。BUSS 混炼机技术具有巨大优势,尤其是在加工 PVC 以生产各种宽度和厚度的薄膜和板材时。
压延是指利用 PE、PET 或 PVC 等塑料、橡胶、金属和纸张生产薄膜的过程。压延机进料系统由多个加热并抛光的辊筒(材质为壳型硬铸铁或钢)组成,熔体、来自 BUSS 混炼机的预塑化成型料或其他材料通过这些辊筒之间的间隙。在此过程中,材料被最终均化、塑化并达到所需厚度。
压延后,产品在冷却辊上固化。压延分为用于薄膜半成品的熔融压延和涂层压延(例如用于涂覆织物(传送带))。压延过程中还可以进行压花、压光、压实或上光处理。聚合物纤维网也可固结为无纺布。压延机结构形式(L 型、F 型、I 型和 Z 型)的命名取决于辊筒的排列方式。
典型应用领域


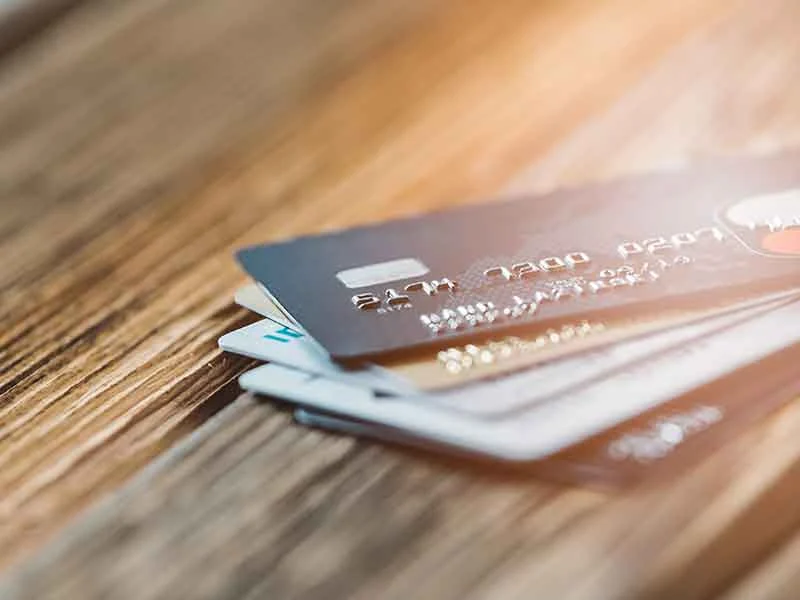
硬质PVC薄膜半成品应用领域广泛,例如:用于医疗器械包装的硬质薄膜,可兼容多种灭菌、阻隔和密封工艺;金融卡、钥匙卡、身份识别卡等卡片产品;兼具装饰与保护功能的家具薄膜;以及可印刷的标签和标牌应用。
软质PVC薄膜半成品同样应用于多种场景:一个典型例子是用于医疗领域的血袋和输血袋用软质薄膜。由于具有优异的耐化学性,采用BUSS混炼机生产的压延软质PVC薄膜还可用于制造防护服。在建筑领域,相应薄膜可用于制作能承受极端负荷的防水层。此外,其还广泛用于各类地板覆盖材料(单层或多层、印刷、密封等)。
优势
BUSS 混炼技术在硬质 PVC 加工中的优势
对压延混炼的要求
压延料的加工是一种典型的直接加工方式。配方中的原材料要么作为初始材料,要么作为最终产品进行热混炼。
实现以下工艺步骤: 各组分被称重并在固相中预混合。粉末混合物以及许多情况下的回收料(例如边角料)被计量添加到BUSS混炼机中,并在熔融相中进行混炼。在BUSS混炼机的出口处,熔体直接以熔体条或切割后的熔体块形式输送到压延机。
BUSS混炼机的任务是在整个产量范围内,将混炼后的熔体以恒定、明确且狭窄的温度范围以及相应的粘度输送到压延机。该产量范围通常涵盖1:3至1:5的值,但可达到1:7。
典型的设备布局

快速的产品切换和挥发性物质的脱气是额外的要求。得益于可调节的剪切速率水平及其无剪切峰值的窄分布,这些高难度任务可以在BUSS混炼机上得到出色解决。坚固的操作窗口允许使用单一螺杆几何形状处理非常广泛的配方。在极端颜色切换或转换为透明配方时,工艺部分的简单打开可实现较短的停机时间和最大的可用性。这些是BUSS压延喂料的一些优势。
单级概念、坚固的设计以及不单纯依赖传热面积的精密放大技术,使BUSS混炼机数十年来一直处于技术领先地位。整个系统的模块化且因此可调整的结构,以及广泛支持的BUSS工艺和测量控制技术专业知识,使该系统成为硬质PVC材料压延生产线喂料的首选。
布斯混炼机遍布全球
我们的混炼机如今遍布全球,支持客户生产塑料。借助BUSS混炼系统,我们的客户能够应对压延进料的所有严苛要求。

在压延混炼中使用的混炼机数量