软质 PVC:加工与造粒
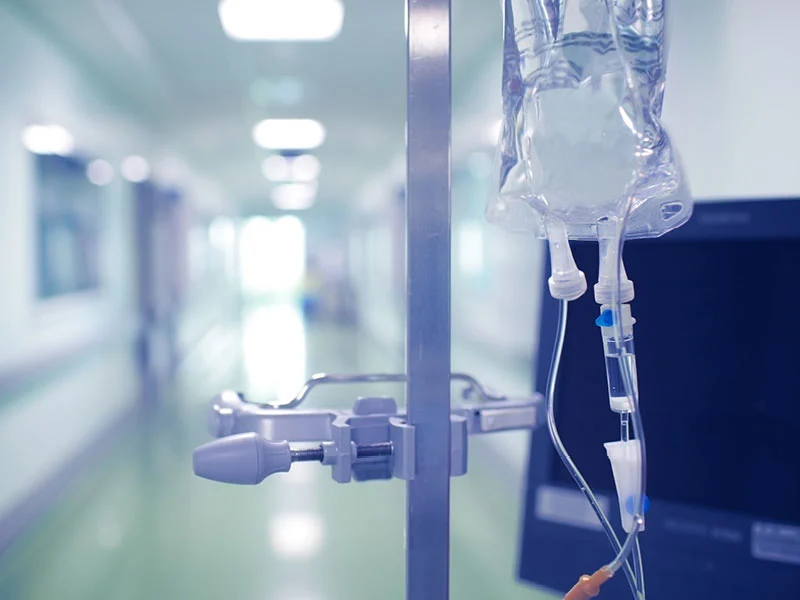
在医疗技术领域,输液溶液几乎全部由软质PVC制成。
19世纪上半叶,首次描述了由氯乙烯(VC)制成聚氯乙烯(PVC)的过程。大约在1928年,美国开始大规模生产PVC,1930年德国也跟进。二战后,PVC已成为产量最大的塑料。由于其摩尔质量中氯含量为56.7%,PVC成为氯生产中受欢迎的联产品。由于碳氢化合物成分比例较低,PVC材料具有相对有利的能源平衡和碳足迹。
在PVC造粒过程中,通过添加增塑剂和其他添加剂,可根据应用需求定制性能特征。从机械角度来看,增塑剂可被视为相邻大分子之间的“间隔物”或“铰链”。它们在混炼系统中允许PVC链段具有更大的活动性。增塑剂分子越大,在极端负荷下的迁移就越少。
典型应用领域


-50°C至70°C的宽泛持续工作温度范围,使其适用于设备制造中的软管、塞子和缓冲元件等多种应用。优异的电绝缘性能使软质PVC成为电压高达10kV的电线和电缆绝缘材料的首选。
在建筑领域,软质PVC(PVC-P)应用极为广泛。例如建筑密封条、接缝密封条、门窗密封条、伸缩缝盖板、滑动盖板、装饰盖板、地板、桌面和墙面覆盖层等众多产品均采用该材料制造。
在医疗技术领域,用于血袋和输液溶液的高要求系统完全采用软质PVC复合材料制造。
在汽车工业、包装工业和服装工业中,许多其他应用领域早已存在,并且正在持续进行改进和新产品开发。
优势
BUSS 混炼技术在软质 PVC 加工中的优势
软质PVC混炼的要求
软质PVC的加工通常通过粉末阶段的热/冷混合过程完成。随后,在Buss混炼机上进行混炼,用于所有需要粒料的加工工艺,例如注塑成型。当需要高比例的添加剂或特定的质量要求时,同样采用这种两步法工艺。对于较简单的配方,直接从粉末预混料进行加工可能就足够了。
对软质PVC混炼的要求可描述如下:粉末状干混料(除PVC树脂外,还包含稳定剂、添加剂、填充和增强材料以及阻燃剂等其他配方成分)必须在混炼机中进行分散性和分布性充分混合、凝胶化和塑化。在此过程中,必须严格遵守明确的温度范围。
典型的设备布局

BUSS 混炼机凭借均匀、温和且可根据需要调节的剪切速率,充分展现其性能优势。通过两级系统,混炼过程与压力建立步骤被严格分离并优化。在最高强度的混合过程中实现低比能量输入、体积放大操作,以及通过宽泛的操作窗口实现最高可用性——这些特点自20世纪中期大规模生产以来,便奠定了其在软质PVC混炼技术及市场中的领先地位。
COMPEO 混炼机用于 PVC 造粒
请在我们的 COMPEO 展厅中查看用于生产 PVC 复合材料的典型设备布局。您不仅可以看到我们的混炼机,还能看到生产过程中所需的其他设备。
BUSS 混炼机遍布全球
我们获得专利的混炼机如今在全球范围内投入运行,支持客户进行塑料生产。借助 BUSS 混炼系统,我们的客户能够应对 PVC 造粒的所有严苛要求。

用于 PVC 造粒的混炼机使用数量。