軟質PVC:コンパウンド処理とペレット化
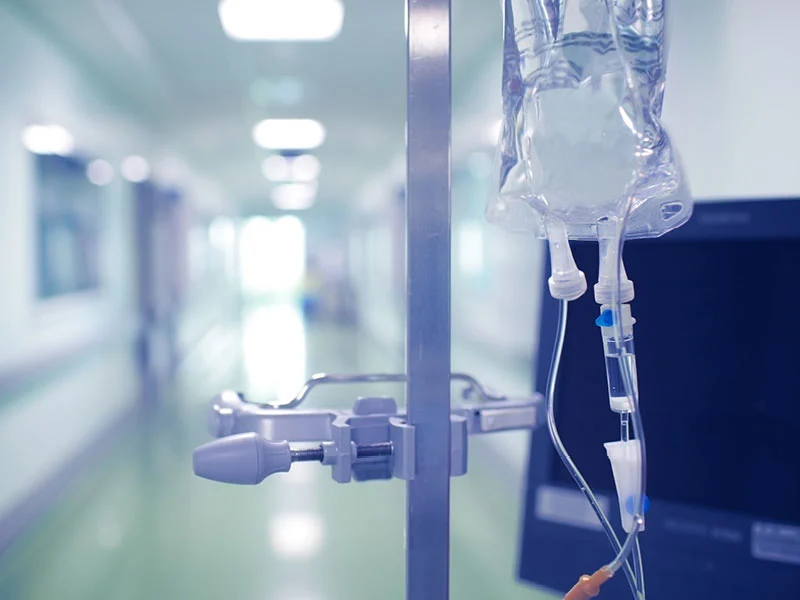
医療機器分野において、輸液用バッグはほぼ全て軟質PVCから製造されています。
19世紀前半、塩化ビニル(VC)からPVCが生成されることが初めて報告されました。1928年頃に米国で、1930年にはドイツでPVCの大量生産が始まりました。第二次世界大戦後には、PVCは最も多く生産されるプラスチックとなりました。モル質量の56.7%を塩素が占めるため、PVCは塩素製造における有用な副産物です。炭化水素系成分の割合が低いため、PVC素材は比較的良好なエネルギーバランスとCO2フットプリントを示します。
PVCペレタイジングにおいて可塑剤やその他の添加剤を加えることで、用途に合わせた特性プロファイルが実現します。機械的な観点では、可塑剤は隣接する高分子鎖の「スペーサー」または「ヒンジ」として機能します。これにより、コンパウンドシステム内でPVC鎖セグメントの運動性が高まります。可塑剤分子を大きく選択するほど、過酷な条件下での移行が抑えられます。
典型的な用途


軟質PVC(PVC-P)は、-50℃から70℃までの幅広い連続使用温度に対応し、ホース、栓、装置用緩衝材など多様な用途にご利用いただけます。また、優れた電気絶縁特性により、10kVまでの電圧に対応する電線・ケーブル絶縁材として最適です。
建築分野では、軟質PVC(PVC-P)が非常に幅広く使用されています。例えば、建築用シール、目地シール、窓用シール、伸縮プロファイル、スライドプロファイル、カバープロファイル、床材、テーブルクロス、壁材など、多岐にわたる製品が実現されています。
医療機器分野では、輸血用バッグや輸液用バッグといった極めて高度な要求を満たすシステムが、PVC-Pコンパウンドのみで製造されています。
さらに、自動車産業、包装産業、衣料産業においても、長年にわたり多くの用途が確立されており、現在も継続的な改良と新たな開発が進められています。
利点
BUSSコンパウンド技術が軟質PVCの処理にもたらすメリット
軟質PVCコンパウンドに求められる要件
軟質PVCのコンパウンド処理は、通常、粉末状態での加熱/冷却混合工程を経て行われます。その後、射出成形などペレットを必要とするあらゆる加工プロセスに対し、Buss社のコ・ニーダー(混練機)でコンパウンド化されます。添加剤の含有量が多い場合や、特定の品質要件が求められる場合にも、この二段階プロセスが採用されます。よりシンプルな配合であれば、粉末プレミックスからの処理で十分な場合もあります。
軟質PVCコンパウンドへの要件は、以下のように説明できます。粉末状のドライブレンドは、PVCレジンに加え、安定剤、添加剤、充填材や補強材、難燃剤などの配合成分を含んでいます。これをコンパウンド装置内で、分散・分布の両面から強力に混合し、ゲル化・可塑化させる必要があります。その際、明確に定められた温度範囲を厳守することが求められます。
典型的なプラントレイアウト

BUSS Ko-Kneter(コ・ニーダー)は、均一で穏やか、かつ必要に応じて調整可能なせん断速度により、その強みを最大限に発揮します。コンパウンド工程と圧力形成工程は、二段階システムによって明確に分離・最適化されます。最も強力な混練工程における低い比エネルギー、体積スケールアップ、そして広い運転ウィンドウによる高い稼働率は、20世紀半ばの量産開始以来、軟質PVCコンパウンド分野における真のコンパウンド技術と市場のリーダーシップを証明しています。
COMPEO コンパウンド装置:PVCコンパウンド製造向け
弊社のCOMPEOショールームで、PVCコンパウンド製造の標準的なシステムレイアウトをご覧いただけます。そこでは、コンパウンド装置だけでなく、生産工程に必要なその他のユニットもご確認いただけます。
BUSS コ・ニーダー
当社の特許取得済みコ・ニーダーは、現在世界中で稼働しており、お客様のプラスチック製造を支援しています。BUSSのコンパウンドシステムを活用することで、お客様はPVCペレタイジングにおけるあらゆる高度な要求に対応できます。

PVCペレタイジングに使用されるコ・ニーダーの台数。